
Jeśli kiedykolwiek spędzałeś czas na stanowisku spawalniczym, wiesz, że palnik spawalniczy jest tak dobry, jak jego części eksploatacyjne — te małe, wymienne elementy, które zamieniają czystą moc w spójne, czyste spoiny. Niezależnie od tego, jak wysokiej jakości jest Twoja latarka i jak bardzo zaawansowana jest konfiguracja — nawet jeśli korzystasz z5-osiowa spawarka kompaktowado precyzyjnych prac lotniczych lub aSpawarka cylindryczna pionowaw przypadku ciężkich części przemysłowych — części eksploatacyjne stanowią pierwszą linię obrony przed przestojami i nierównymi spawami. Jako dostawcaCzęści eksploatacyjne palnika spawalniczego, Spędziłem lata bezpośrednio współpracując ze spawaczami, producentami i kierownikami warsztatów, którzy przysięgają na to stare powiedzenie: niewielka konserwacja może mieć ogromne znaczenie. Widziałem na własne oczy, jak pomijanie prostych czynności konserwacyjnych skraca żywotność końcówki prądowej o 50% lub jak zaniedbana dysza gazowa może zniszczyć cały szereg części. Dziś odsłaniam kurtynę dotyczącą konserwacji tych komponentów, dzieląc się praktycznymi, sprawdzonymi w praktyce wskazówkami, które pomogły naszym klientom wydłużyć żywotność części eksploatacyjnych nawet o 40% (bez żadnej promocji — tylko rzeczywiste wyniki ze sklepów, które polegają na naszych produktach, takich jakSystem kontroli spawaniaaby zapewnić płynność operacji).
Zacznijmy od podstaw: czym dokładnie są części zużywalne palnika spawalniczego i dlaczego mają one znaczenie? Dla każdego, kto dopiero zaczyna przygodę z grą, są to części eksploatacyjne, które zużywają się podczas użytkowania – końcówki kontaktowe, dysze gazowe, dyfuzory, miseczki ochronne i głowice ustalające. Współpracują one, aby dostarczyć prąd do drutu, przeprowadzić drut przez palnik, chronić jeziorko spawalnicze przed zanieczyszczeniami atmosferycznymi i kierować gaz osłonowy tam, gdzie jest on najbardziej potrzebny. Jeśli choć jedna część nie spełnia specyfikacji, mamy do czynienia z gromadzeniem się odprysków, nierównym podawaniem drutu, porowatymi spoinami, a nawet uszkodzeniem samego palnika. Pamiętam klienta, który przyszedł do nas w zeszłym roku, sfrustrowany tym, że w jego sklepie wymieniano końcówki kontaktowe co 8 godzin. Kiedy przyglądaliśmy się jego procesowi, zdaliśmy sobie sprawę, że szlifował odpryski z końcówek szczotką drucianą i nie czyścił dyszy gazowej po każdej pracy. Proste poprawki, prawda? Jednak większość spawaczy nie zdaje sobie sprawy, że drobne, regularne nawyki dają duże oszczędności na częściach zamiennych.
Po pierwsze na liście: regularne, odpowiednie sprzątanie. To nie jest zwykłe przetarcie dyszy szmatką — to ukierunkowana konserwacja każdej części zużywalnej. Podzielmy to według komponentów:
Końcówki kontaktowe są najczęściej wymienianą częścią zużywalną, a ich żywotność jest prawie całkowicie zależna od tego, jak o nie dbasz. Głównym wrogiem jest tutaj rozprysk. Kiedy rozpryski stopionego metalu na końcówkę końcówki zatykają otwór wylotowy i zakłócają płynny przepływ drutu spawalniczego, co prowadzi do przepaleń (drut topi się wewnątrz końcówki, powodując jej odkształcenie lub przedwczesne uszkodzenie). Niewłaściwą metodą czyszczenia jest tutaj szczotka druciana lub tarcza szlifierska – zarówno zarysowują końcówkę wewnątrz, jak i na zewnątrz, czyniąc ją bardziej podatną na gromadzenie się odprysków i zużycie drutu. Zamiast tego zainwestuj w obciągacz do końcówek, małe i niedrogie narzędzie z obrotową szczotką drucianą (stworzoną specjalnie do końcówek kontaktowych), która czyści zewnętrzną powierzchnię bez zarysowań, oraz rozwiertak, który oczyszcza otwór wewnętrzny. Zalecamy czyszczenie końcówek kontaktowych co 4–6 godzin aktywnego spawania lub po każdej pracy, jeśli pracujesz w procesach generujących duże odpryski, takich jak spawanie łukiem proszkowym (FCAW). W zeszłym miesiącu klient, który korzystał z naszych wskazówek ze swoimiAutomatyczna spawarka zaworóww przypadku napraw zaworów rurowych przeszli na obróbkę końcówek i zgłosili wydłużenie żywotności każdej końcówki z 10 godzin do 17 godzin — to o 70% dłużej dzięki zmianie nawyku czyszczenia.
Dysze gazowe są drugą najważniejszą częścią zużywalną, jeśli chodzi o jakość spoiny, ponieważ kierują gaz osłonowy do jeziorka spawalniczego i chronią je przed tlenem i azotem z powietrza. Odpryski gromadzące się na wewnętrznej powierzchni dyszy tworzą szczeliny, przez które gaz może uciekać, co prowadzi do porowatych i słabych spoin. Ponownie unikaj tutaj szczotek drucianych – rysują one wnętrze dyszy, co może zatrzymać odpryski nawet po czyszczeniu. Zamiast tego użyj wykałaczki do dyszy (małego, nieściernego narzędzia), aby zeskrobać stwardniałe odpryski, a następnie zanurz dyszę w łagodnym, niekorozyjnym odtłuszczaczu na 10–15 minut, aby rozpuścić wszelkie pozostałe zanieczyszczenia. W przypadku silnych osadów można użyć miękkiej mosiężnej szczotki (nigdy stalowej), aby delikatnie wyszorować zewnętrzne i wewnętrzne krawędzie, a następnie całkowicie wysuszyć przed ponownym przymocowaniem do palnika. Kluczowa wskazówka: sprawdzaj wewnętrzną średnicę dyszy po każdych kilku użyciach. Jeśli jest zdeformowana, popękana lub ma głębokie rowki od odprysków, należy ją natychmiast wymienić — użycie uszkodzonej dyszy zakłóci przepływ gazu osłonowego, marnując w dłuższej perspektywie drut spawalniczy i gaz.
Dyfuzory i głowice mocujące to „zakulisowe” części eksploatacyjne, które łatwo przeoczyć, ale odgrywają kluczową rolę w równomiernym rozprowadzaniu gazu osłonowego przez dyszę. Większość sklepów ich nie czyści, ale kurz, wióry metalowe i stary tłuszcz mogą gromadzić się na ich powierzchniach, zakłócając przepływ gazu. Co 2–3 tygodnie (lub za każdym razem, gdy wymieniasz inne części zużywalne), zdemontuj palnik i namocz dyfuzory oraz głowice ustalające w odtłuszczaczu, a następnie użyj sprężonego powietrza, aby wydmuchać wszelkie zanieczyszczenia z kanałów gazowych. Nigdy nie używaj frezu ani rozwiertaka do małych otworów gazowych w dyfuzorach — otwory te są precyzyjnie dobrane tak, aby kierować przepływ gazu, a zarysowanie ich zaburzy równowagę osłony, prowadząc do wad spawów.
Następnie prawidłowy montaż i wyrównanie. Nawet jeśli idealnie wyczyścisz części eksploatacyjne, ich nieprawidłowy montaż za każdym razem skróci ich żywotność. Zacznijmy od momentu dokręcania elementów. Końcówki kontaktowe należy dokręcić na tyle, aby zapewnić dobre połączenie — nadmierne dokręcenie może zniekształcić wewnętrzny gwint końcówki lub wygiąć samą końcówkę, co prowadzi do nierównego podawania drutu lub wypalenia. W przypadku większości palników MIG idealny jest moment obrotowy 10–15 cali-funtów (szczegółowe informacje można znaleźć w instrukcji obsługi palnika). Dysze gazowe również powinny być dobrze dokręcone – nie należy ich dokręcać na siłę szczypcami, ponieważ może to spowodować pęknięcie ceramiki (jeśli jest to dysza ceramiczna) lub wypaczenie metalu. Do palników używanych z systemami automatycznymi, takimi jakSystem kontroli spawaniawyrównanie jest jeszcze ważniejsze. Systemy te automatyzują podawanie drutu i przepływ gazu, więc lekko źle ustawiona część zużywalna może powodować ocieranie się drutu o dyszę lub dyfuzor, co prowadzi do przedwczesnego zużycia obu części. Jeśli używasz automatycznego sprzętu spawalniczego, poświęć 2 minuty na każdą zmianę, aby sprawdzić, czy wszystkie części eksploatacyjne są prawidłowo osadzone i wyrównane z linią środkową palnika. Kiedyś współpracowałem z dużym sklepem z częściami samochodowymi, który po raz pierwszy instalował części eksploatacyjne za pomocą klucza dynamometrycznego — w pierwszym miesiącu ograniczono liczbę wymian końcówek stykowych o 30%, a wskaźnik defektów spadł o 12%.
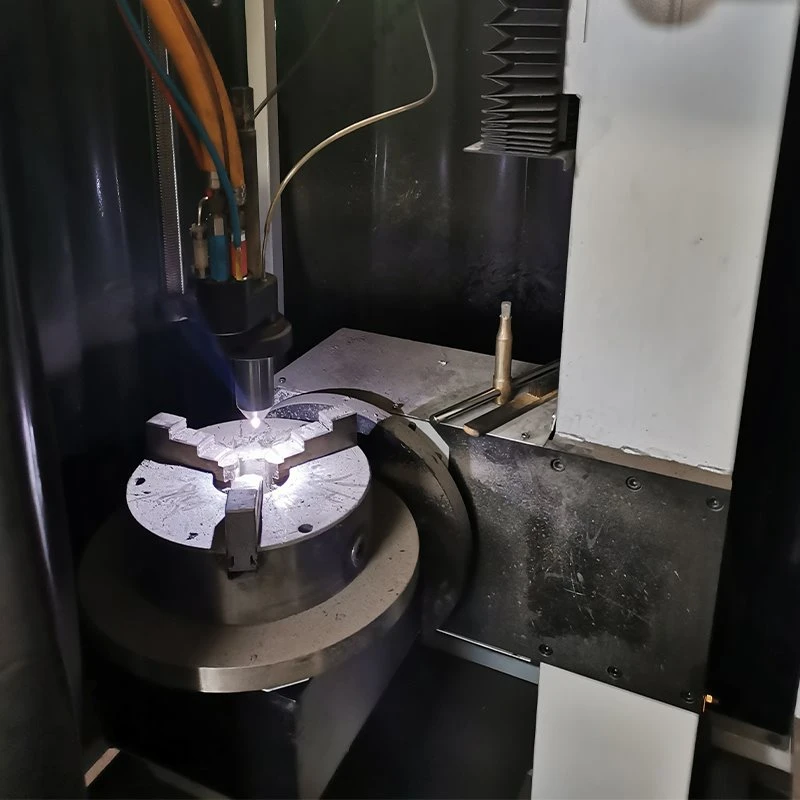

Innym często pomijanym czynnikiem jest rodzaj używanych części eksploatacyjnych i dopasowanie ich do procesu i sprzętu. Nie wszystkie części eksploatacyjne są sobie równe — tanie, niskiej jakości końcówki kontaktowe wykonane z miękkiej miedzi szybko się zużywają, natomiast końcówki z twardej miedzi lub stopu miedzi (które dostarczamy) wytrzymują dłużej i wytrzymują wyższe natężenia prądu. Na przykład, jeśli prowadzisz proces o wysokim natężeniu (ponad 250 amperów) na a5-osiowa spawarka kompaktowastandardowa końcówka kontaktowa może zużyć się w ciągu 8 godzin, ale wysokiej jakości końcówka z twardej miedzi może wytrzymać 18 godzin. Podobnie znaczenie ma użycie niewłaściwej dyszy gazowej dla rodzaju gazu osłonowego. Jeśli używasz 100% argonu, dysza z małymi otworami gazowymi jest najlepsza do zapewnienia szczelnej osłony, ale jeśli używasz mieszanki argonu i CO2 (typowej dla FCAW), dysza z większymi otworami poprawi przepływ gazu i zmniejszy gromadzenie się odprysków. Zawsze zalecamy sprawdzenie specyfikacji palnika i dopasowanie części eksploatacyjnych do dokładnej konfiguracji spawania — stosowanie części zaprojektowanych dla danego sprzętu (takich jak te, które dostarczamy) to jeden z najłatwiejszych sposobów wydłużenia ich żywotności.
Nawyki przechowywania również odgrywają rolę. Sposób przechowywania palników i części eksploatacyjnych, gdy nie są używane, może mieć duże znaczenie. Jeśli wrzucisz luźne części eksploatacyjne do skrzynki narzędziowej z innymi metalowymi narzędziami, mogą zostać porysowane, wgniecione lub pokryte olejem i smarem, co spowoduje rozpryski podczas ich używania. Przechowuj czyste, nieużywane części eksploatacyjne w plastikowym pojemniku lub na wyznaczonym stojaku, z dala od stanowisk szlifierskich lub zakurzonych miejsc pracy. Nigdy też nie zostawiaj palnika z zamontowaną dyszą lub dyfuzorem, gdy nie jest używany — może to spowodować uwięzienie w nim zanieczyszczeń, a upuszczenie lub potknięcie palnika może spowodować uszkodzenie dyszy lub wygięcie końcówki prądowej. Pamiętam klienta, który zostawił swoje latarki wiszące na szynie z zamontowanymi dyszami — po tygodniu znalazł 3 dysze z odpryskami wewnątrz i 2 wygięte końcówki kontaktowe, powstałe po prostu przez przewrócenie podczas zmiany biegów. Proste poprawki dotyczące przechowywania rozwiązały ten problem.
Monitorowanie i regularne inspekcje to ostatnie elementy układanki. Nie musisz codziennie dokonywać całkowitego demontażu, ale poświęcenie 5 minut na początku i na końcu każdej zmiany na sprawdzenie części eksploatacyjnych pozwoli wykryć drobne problemy, zanim staną się one dużymi problemami. Poszukaj odprysków na końcówkach lub dyszach, sprawdź, czy w dyszach ceramicznych nie ma pęknięć lub wgnieceń i przetestuj podawanie drutu, aby upewnić się, że jest gładkie (bez zacinania się i przeskakiwania). Jeśli korzystasz z automatycznego sprzętu, takiego jakAutomatyczna spawarka zaworów, użyj swojegoSystem kontroli spawaniaśledzenie wydajności w czasie — większość nowoczesnych systemów spawalniczych ma ustawienia ostrzegające o nierównym podawaniu drutu lub przepływie gazu, co często sygnalizuje, że części zużywalne wymagają czyszczenia lub wymiany. Współpracujemy z producentem sprzętu rolniczego, który wykorzystuje nasze części zużywalne i ich zautomatyzowany system spawania do śledzenia żywotności części zużywalnych — teraz wymienia on części zgodnie z harmonogramem (na podstawie danych systemowych) zamiast reaktywnych wymian, co pozwala obniżyć roczne koszty materiałów eksploatacyjnych o 25%.
Warto zauważyć, że nawet przy najlepszej konserwacji części eksploatacyjne w końcu będą wymagały wymiany. Próby rozciągnięcia zużytej części poza jej żywotność prowadzą do złej jakości spoin, przeróbek, a nawet uszkodzenia palnika lub sprzętu automatycznego. Kluczem jest rozpoznanie, kiedy część nie nadaje się już do użytku: jeśli końcówka stykowa ma otwór większy niż 0,040 cala, należy ją wymienić; jeżeli dysza gazowa ma głębokie rowki lub pęknięcia odpryskowe, należy ją wymienić; jeżeli otwory gazowe dyfuzora są zablokowane lub uszkodzone, należy je wymienić. Używanie zużytych części to fałszywa oszczędność — spędzisz więcej czasu na naprawie uszkodzonych spawów i naprawie sprzętu niż na wymianie części we właściwym czasie.
W ostatecznym rozrachunku konserwacja części zużywalnych palnika spawalniczego opiera się na drobnych, konsekwentnych nawykach. Nie jest to skomplikowany proces — wymaga naciągania końcówek stykowych po zmianie pracy, regularnego czyszczenia dysz, dokręcania części odpowiednim momentem i zwracania uwagi na szczegóły konfiguracji. Jako dostawcaCzęści eksploatacyjne palnika spawalniczego, widzieliśmy, jak te proste kroki zmieniają funkcjonowanie warsztatu. Niezależnie od tego, czy jesteś hobbystą posiadającym pojedynczy palnik MIG, czy dużą fabryką obsługującą zautomatyzowane systemy, takie jakSpawarka cylindryczna pionowapoświęcenie odrobiny czasu na konserwację pozwoli zaoszczędzić pieniądze, skrócić przestoje i poprawić jakość spoin.
Jeśli szukasz wysokiej jakości części eksploatacyjnych zaprojektowanych tak, aby wytrzymywały regularne użytkowanie lub masz pytania dotyczące dopasowania części do konkretnego sprzętu (np.5-osiowa spawarka kompaktowaLubAutomatyczna spawarka zaworów), nasz zespół jest tutaj, aby Ci pomóc. Współpracujemy ze spawaczami i producentami różnej wielkości, aby znaleźć odpowiednie rozwiązania dla ich potrzeb. Skontaktuj się z nami, aby omówić swoje potrzeby w zakresie materiałów eksploatacyjnych, uzyskać wskazówki dotyczące konserwacji dostosowane do Twojej konfiguracji lub dowiedzieć się więcej o naszej pełnej linii produktów, w tymSystem kontroli spawaniaakcesoria.
Referencje
- Lincoln Electric. (2022).Wytyczne dotyczące konserwacji materiałów eksploatacyjnych do spawania MIG. Lincoln Electric w Ameryce Północnej.
- Miller Electric Mfg. LLC. (2021).Automatyczna optymalizacja żywotności części eksploatacyjnych. Publikacje techniczne Miller Electric.
- Amerykańskie Towarzystwo Spawalnicze. (2020).Zalecane praktyki dotyczące pielęgnacji i obchodzenia się z materiałami dodatkowymi do spawania (AWS C1.1-20). Amerykańskie Towarzystwo Spawalnicze.
- Produkty ESAB do spawania i cięcia. (2023).Pielęgnacja końcówek kontaktowych i dysz do zastosowań w spawalnictwie przemysłowym. Biblioteka techniczna ESAB.